Combien coûte une pièce en fonderie aluminium ? Comprendre le prix en sable et en coquille
Combien coûte une pièce en fonderie aluminium ?
La réponse peut être 10 €, 50 €, 200 € ou beaucoup plus.
Car contrairement à un produit standard, une pièce de fonderie ne possède pas de prix catalogue. Son coût dépend de sa masse, de sa géométrie, de l’alliage choisi, du procédé de fabrication, des volumes à produire, des opérations de finition… mais aussi des choix réalisés dès sa conception.
Pour un acheteur, un bureau d’études ou un chef de projet, comprendre la construction de ce prix permet donc de faire de meilleurs choix.
Et surtout d’éviter une erreur fréquente : chercher à réduire le prix de la pièce une fois qu’elle est dessinée, alors qu’une grande partie des économies potentielles se joue en amont.
C’est précisément tout l’intérêt d’une démarche de Design to Cost. Chez ALUDEV, c’est en tout cas de cette manière là que nous envisageons les choses :
De quoi est composé le prix d’une pièce en fonderie aluminium ?
Pour simplifier, le coût d’une pièce moulée en aluminium peut être décomposé en plusieurs grandes familles :
Coût de la pièce = matière + moulage + finition + contrôles + amortissement des outillages + logistique
La part de chacun de ces postes varie fortement selon le projet.
Une pièce simple produite en grande série n’aura évidemment pas la même structure de coût qu’une pièce complexe fabriquée à quelques dizaines d’exemplaires par an.
C’est pourquoi deux pièces de même poids peuvent avoir des prix très différents.
1. La matière : l’aluminium… mais pas seulement
Le premier élément auquel on pense naturellement est la quantité d’aluminium contenue dans la pièce.
Pourtant, le poids de la pièce finie ne correspond pas exactement à la quantité de métal nécessaire pour la fabriquer.
Pour remplir correctement le moule, le fondeur doit notamment prévoir des systèmes d’alimentation et de coulée. Une partie du métal sera donc séparée de la pièce après solidification puis réintroduite dans le cycle de production lorsque le procédé et l’alliage le permettent.
Le rendement métallique du procédé a ainsi une influence directe sur le coût.
L’alliage choisi compte également.
Tous les alliages d’aluminium n’ont pas exactement le même coût ni les mêmes contraintes de mise en œuvre. Le choix doit donc être effectué en fonction des caractéristiques réellement nécessaires à la pièce : résistance mécanique, tenue à la corrosion, usinabilité, aspect, contraintes thermiques…
Spécifier plus que nécessaire peut conduire à augmenter le coût sans apporter de valeur supplémentaire au produit final.
C’est un premier terrain d’application du Design to Cost.
2. Le procédé de moulage : sable ou coquille ?
Le choix du procédé de fonderie est l’un des éléments qui influencent le plus la structure économique d’un projet.
Pour de nombreuses pièces en aluminium, deux technologies peuvent notamment être envisagées :
- le moulage sable ;
- le moulage en coquille par gravité.
Il n’existe pas de procédé systématiquement « moins cher ».
Le bon choix dépend principalement de la géométrie de la pièce, de ses exigences et surtout du nombre de pièces à produire sur la durée de vie du projet.
Fonderie aluminium au sable : moins d’investissement au démarrage
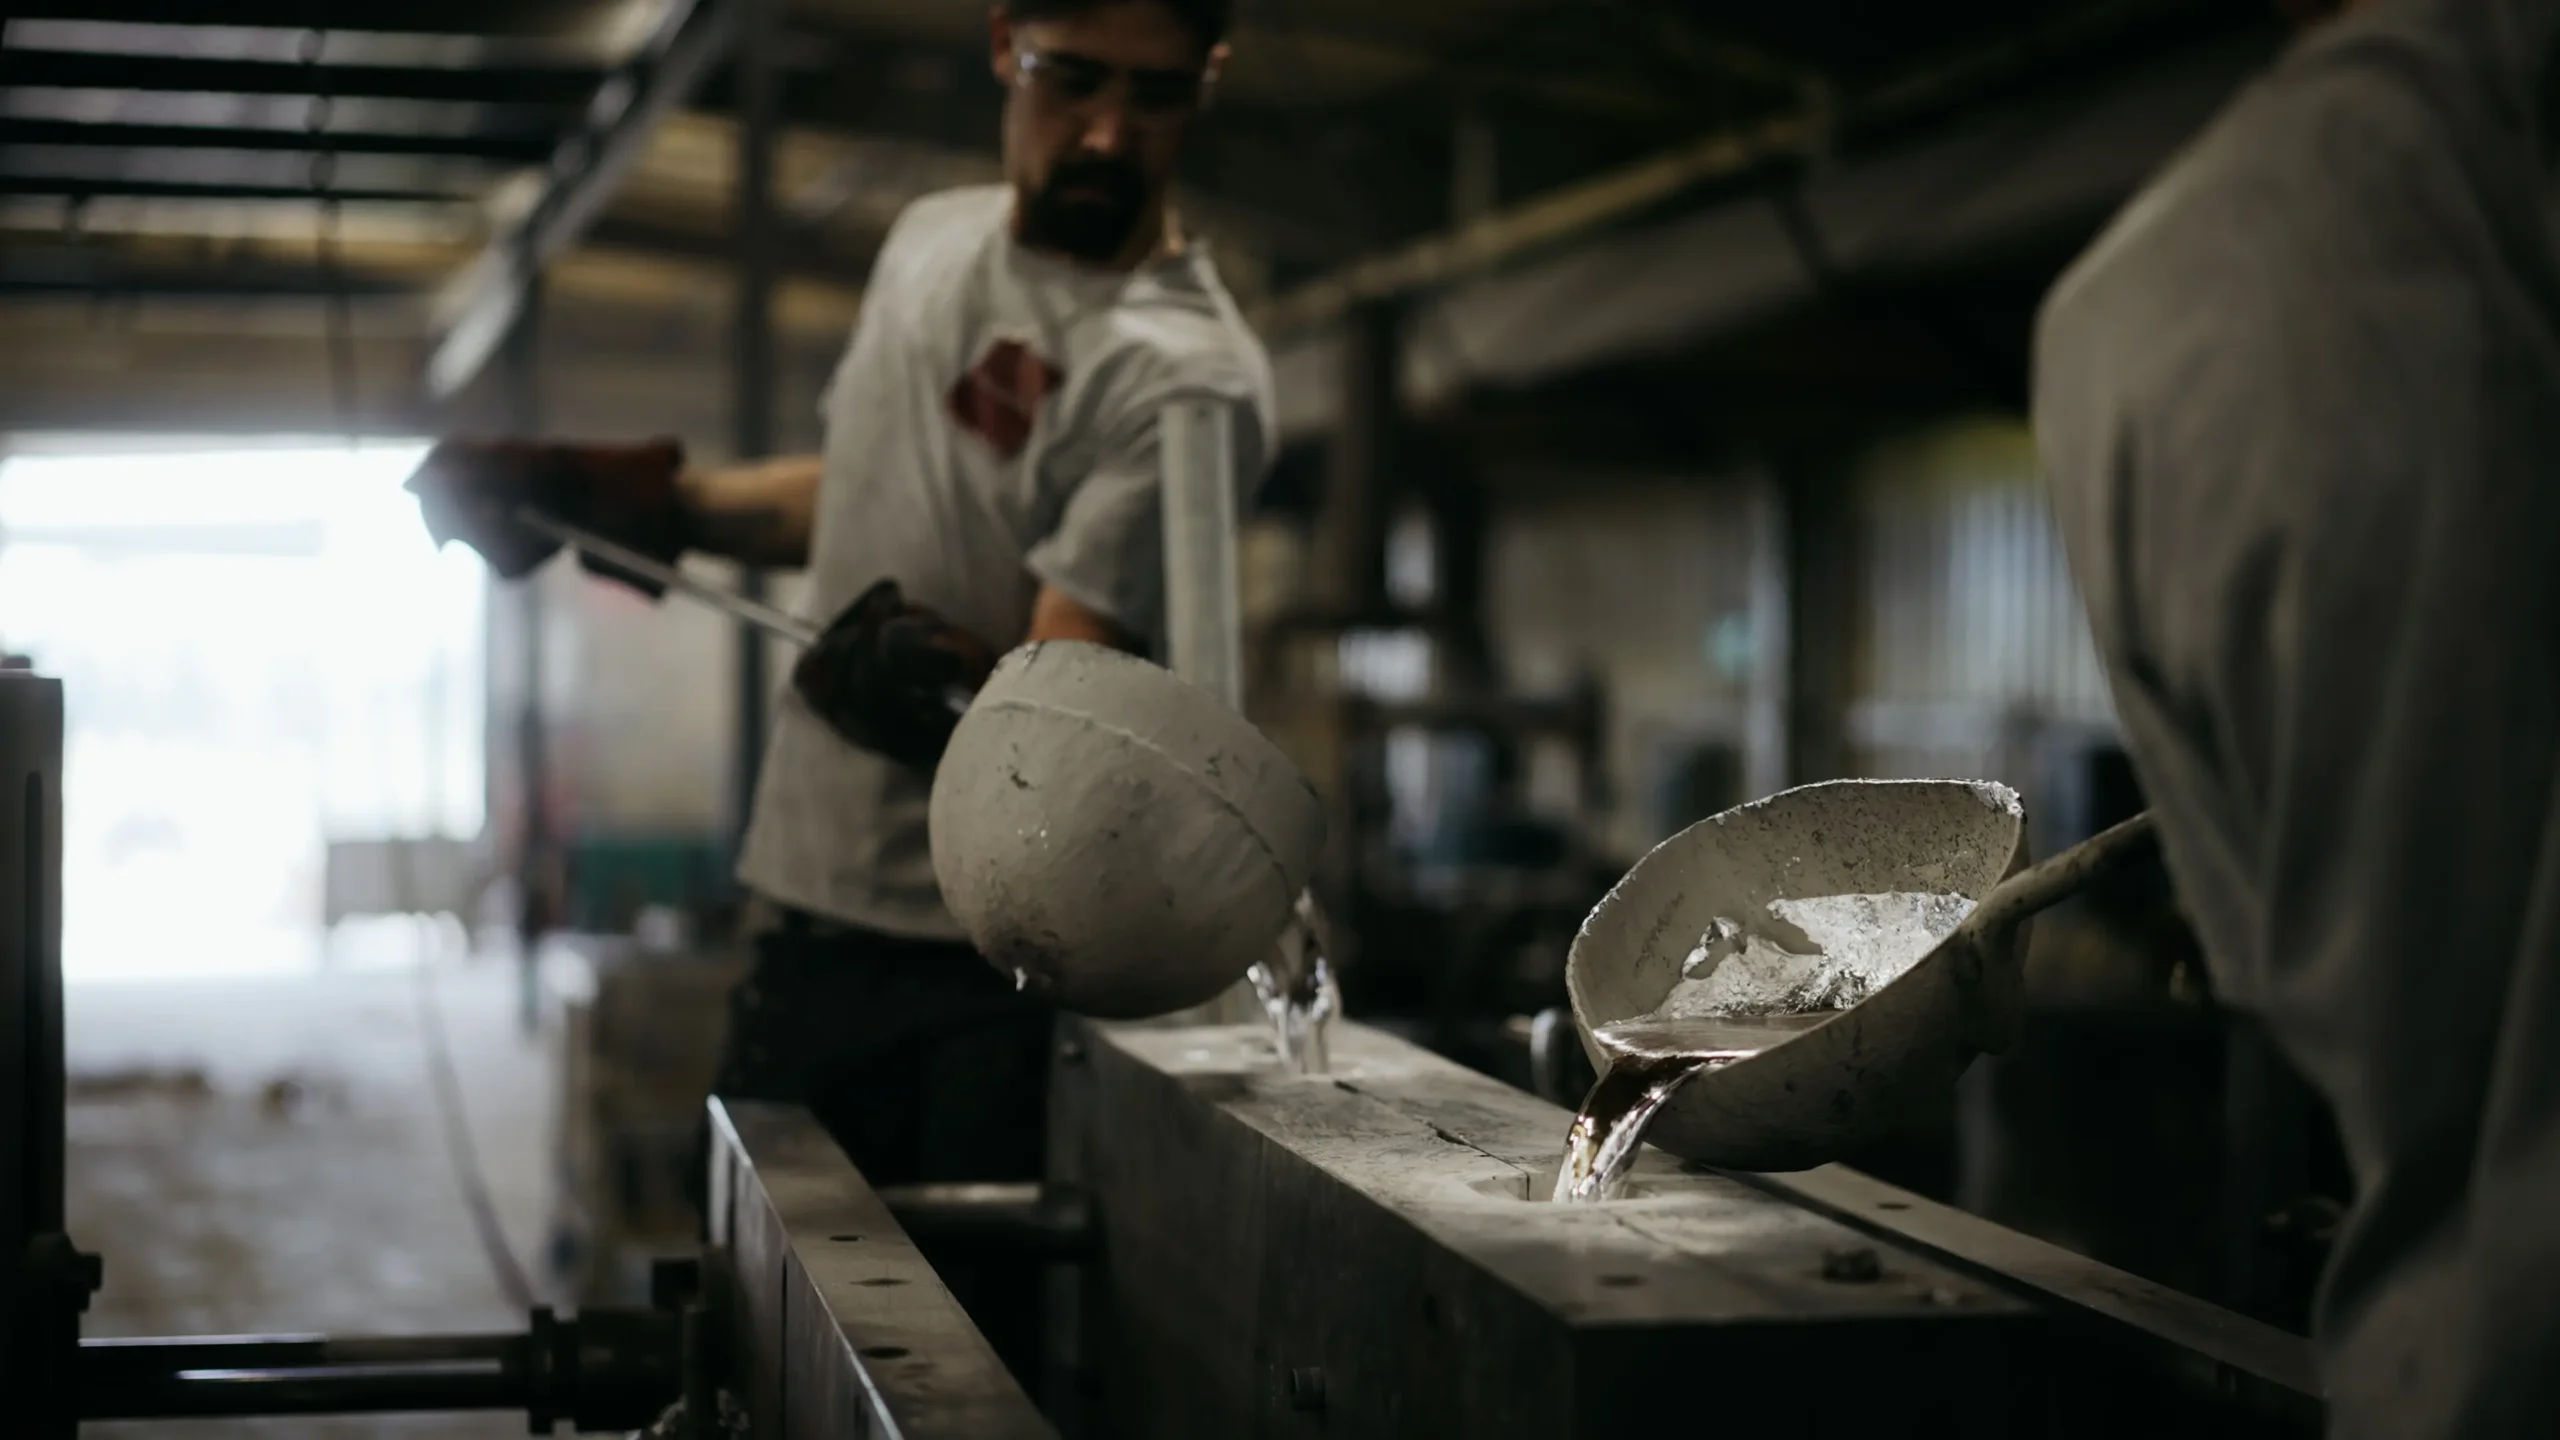
En moulage sable, l’empreinte permettant de réaliser la pièce est formée dans un moule en sable.
Ce moule est détruit lors du démoulage et doit donc être recréé pour chaque cycle de production.
L’un des principaux avantages économiques du procédé est de pouvoir démarrer avec des outillages généralement moins coûteux que ceux nécessaires pour une production en coquille métallique.
Selon la dimension, la géométrie et la complexité de la pièce, un outillage de fonderie sable peut représenter de quelques milliers d’euros à plusieurs dizaines de milliers d’euros.
Ces valeurs restent bien entendu des ordres de grandeur : chaque projet est différent.
Cette technologie est particulièrement intéressante pour :
- les prototypes et préséries ;
- les petites et moyennes séries ;
- les pièces de grandes dimensions ;
- certains produits à géométrie complexe ;
- les projets dont les volumes futurs restent incertains.
En contrepartie, le coût de fabrication unitaire peut être plus important que celui obtenu avec un procédé fortement industrialisé.
Le sable permet donc souvent de limiter l’investissement initial, au prix d’un coût variable par pièce potentiellement plus élevé.
Fonderie aluminium en coquille : investir pour réduire le coût série
Le raisonnement économique est différent en fonderie coquille.
Ici, le métal liquide est coulé dans un moule métallique permanent, appelé coquille. Contrairement au moule sable, celui-ci est conçu pour réaliser de nombreux cycles de production.
La fabrication de cette coquille représente donc un investissement initial plus important.
Selon les dimensions et la complexité du produit, l’investissement peut aller de plusieurs milliers à plusieurs dizaines de milliers d’euros, voire davantage pour les outillages les plus complexes.
Mais cet investissement est ensuite réparti sur le nombre de pièces produites.
C’est là que l’équation économique devient intéressante.
Imaginons, de façon volontairement simplifiée, un outillage coûtant 30 000 €.
Pour 1 000 pièces produites, son amortissement représente :
30 € par pièce.
Pour 10 000 pièces :
3 € par pièce.
Pour 50 000 pièces :
0,60 € par pièce.
Le même investissement initial devient donc presque marginal lorsque le volume augmente.
C’est la raison pour laquelle la coquille devient particulièrement pertinente lorsque les volumes et la répétitivité permettent d’amortir l’investissement de départ.
Sable ou coquille : quelle technologie coûte le moins cher ?
Posée ainsi, la question n’a pas vraiment de réponse.
La bonne question est plutôt :
« Quelle technologie offre le meilleur coût global pour le volume que je souhaite produire ? »
Prenons un exemple volontairement simplifié.
Une pièce pourrait coûter :
En sable
- investissement initial : 5 000 € ;
- coût de production : 40 € par pièce.
En coquille
- investissement initial : 30 000 € ;
- coût de production : 25 € par pièce.
Pour fabriquer seulement 100 pièces, le sable est clairement avantagé.
Mais lorsque plusieurs milliers de pièces doivent être produites, l’écart de coût unitaire finit progressivement par compenser l’investissement supplémentaire nécessaire à la coquille.
Dans notre exemple théorique, l’écart d’investissement est de 25 000 €, tandis que l’économie de production est de 15 € par pièce.
Le point d’équilibre se situe donc aux alentours de :
25 000 / 15 = 1 667 pièces.
Au-delà de ce volume, la coquille commencerait théoriquement à devenir économiquement plus intéressante.
Dans un projet réel, le calcul est évidemment plus complexe. Il faut notamment intégrer les cadences, la durée de vie des outillages, les opérations secondaires, les taux de rebut, les exigences qualité ou encore les évolutions prévisibles du produit.
Mais ce calcul illustre une notion essentielle :
le prix unitaire ne suffit pas pour comparer deux procédés de fonderie. Il faut raisonner en coût global du projet.
Le poids de la pièce ne fait pas son prix
« Quel est votre prix au kilo ? »
La question est tentante lorsqu’on cherche à estimer rapidement le prix d’une pièce en aluminium.
Mais elle donne rarement une vision correcte du coût réel.
Prenons deux pièces de 5 kg.
La première possède une géométrie simple, peu de noyaux, des tolérances adaptées au procédé et nécessite très peu d’opérations après la coulée.
La seconde comporte plusieurs zones complexes, des épaisseurs difficiles à remplir, des tolérances serrées, de nombreux usinages et des contrôles spécifiques.
Les deux contiennent environ la même quantité d’aluminium.
Pourtant, leur coût de fabrication peut être très différent.
En fonderie, on n’achète donc pas uniquement des kilogrammes d’aluminium.
On achète également un procédé de transformation capable d’obtenir de façon répétable la géométrie et le niveau de qualité demandés.
Les opérations de finition peuvent peser lourd dans le prix
Une fois sortie du moule, une pièce de fonderie est rarement totalement terminée.
Selon son utilisation, elle peut nécessiter différentes opérations :
découpe des systèmes de coulée, ébavurage, grenaillage, traitement thermique, usinage, peinture, traitement de surface, contrôle dimensionnel, contrôle d’étanchéité…
Ces étapes peuvent représenter une part importante du coût final.
L’usinage est un bon exemple.
Demander une tolérance très précise sur une surface peut obliger à ajouter une opération d’usinage qui n’aurait pas été nécessaire avec une exigence légèrement différente.
Quelques dixièmes de millimètre inscrits sur un plan peuvent donc avoir une conséquence économique significative lorsqu’ils sont multipliés par plusieurs milliers de pièces.
D’où une question essentielle lors de la conception :
Cette exigence est-elle réellement nécessaire au fonctionnement de la pièce ?
Le véritable levier de réduction des coûts : concevoir la pièce pour la fonderie
C’est ici que le Design to Cost prend tout son sens.
L’objectif n’est pas simplement de fabriquer moins cher.
Il consiste à concevoir une pièce qui remplit parfaitement sa fonction sans générer de coûts industriels inutiles.
Cela peut passer par des décisions relativement simples :
réduire une surépaisseur inutile, homogénéiser certaines épaisseurs, faciliter le démoulage, limiter le nombre de noyaux, simplifier une géométrie, remettre en question une tolérance très serrée ou encore éviter un usinage lorsque la surface brute de fonderie suffit.
Une modification qui semble mineure sur un modèle 3D peut parfois supprimer une opération entière dans la gamme de fabrication.
Et lorsqu’une pièce doit être produite pendant plusieurs années, quelques euros économisés sur chaque pièce peuvent représenter plusieurs dizaines ou centaines de milliers d’euros sur la durée du programme.
À quel moment faut-il consulter son fondeur ?
Idéalement, avant que le plan soit totalement figé.
Lorsqu’un fondeur intervient uniquement pour chiffrer une pièce dont la conception est déjà verrouillée, sa marge de manœuvre est limitée.
Il peut optimiser son procédé.
Il peut optimiser son outillage.
Il peut travailler ses cadences.
Mais il ne peut plus facilement remettre en question les choix de conception qui génèrent une partie du coût.
À l’inverse, une consultation en amont permet de travailler conjointement sur plusieurs questions :
La pièce est-elle naturellement adaptée au moulage ?
Peut-on simplifier certaines zones ?
Toutes les tolérances sont-elles nécessaires ?
Peut-on réduire les opérations d’usinage ?
Quel procédé sera le plus pertinent compte tenu des volumes prévisionnels ?
Faut-il privilégier le sable au lancement puis envisager une industrialisation en coquille lorsque les volumes augmentent ?
Ce dialogue entre concepteur et fondeur transforme la logique habituelle.
On ne demande plus simplement :
« Combien coûte cette pièce ? »
On cherche plutôt à répondre à :
« Comment concevoir cette pièce pour obtenir le meilleur compromis entre fonction, qualité, investissement et coût de production ? »
Alors, combien coûte réellement une pièce en fonderie aluminium ?
Il n’existe donc pas de réponse unique.
Le prix dépend notamment :
- du poids et de l’alliage ;
- de la géométrie de la pièce ;
- du procédé de moulage ;
- de la complexité des outillages ;
- du volume annuel et du volume total ;
- des tolérances demandées ;
- des opérations d’usinage et de finition ;
- des contrôles qualité nécessaires.
Pour des petites séries ou des projets encore évolutifs, le moulage sable permet généralement de limiter l’investissement initial.
Lorsque les volumes augmentent et que la géométrie s’y prête, la coquille peut justifier un investissement plus important grâce à une meilleure répétitivité et à un coût unitaire potentiellement plus faible.
Mais le principal enseignement est ailleurs.
Le meilleur moment pour réduire le coût d’une pièce est avant de la produire
Une consultation de fonderie ne devrait pas commencer uniquement par l’envoi d’un plan accompagné d’une quantité annuelle.
Elle peut commencer beaucoup plus tôt.
En travaillant conjointement sur la géométrie, le procédé, les exigences fonctionnelles et les volumes, il devient possible d’identifier les principaux inducteurs de coûts avant d’engager les investissements.
C’est toute la logique du Design to Cost appliqué à la fonderie aluminium : ne pas dégrader la fonction d’une pièce pour la rendre moins chère, mais utiliser l’expertise industrielle pour éviter de payer ce qui n’apporte pas de valeur.
Chez ALUDEV, et plus largement dans le groupe ALUTHEA, cette collaboration entre conception et industrialisation permet d’accompagner les projets dès leurs premières phases et d’orienter les choix vers le procédé de fonderie le plus pertinent.
Car entre sable et coquille, la meilleure technologie n’est pas nécessairement celle qui affiche le prix unitaire le plus faible aujourd’hui.
C’est celle qui offre la meilleure équation économique sur toute la vie du projet.